

Grått støpejern har blitt hellet i sandformer i århundrer, men spørsmålene kjøpere stiller har knapt endret seg: hva som egentlig går inn i ovnen, hvordan ender karbonet som flakgrafitt, og hvorfor leverer to støperier som produserer «samme» kvalitet deler som oppfører seg så forskjellig?
Vi har støpt jernkomponenter for industrikunder siden 2006, og det ærlige svaret er at gråjern er et enkelt materiale laget av en prosess med svært lite rom for gjetninger. Trinnene nedenfor er de som et seriøst støperi følger, fra klargjøring av ladning til sluttinspeksjon.
Hva gjør grått støpejern til "grå"
Grått støpejern er en jern-karbonlegering som inneholder mye mer karbon enn stål kan løse opp, typisk 3,0 til 3,8 prosent karbon sammen med 1,8 til 2,8 prosent silisium og små mengder mangan, svovel og fosfor. Silisium er den stille helten i oppskriften: det skyver karbon ut av løsningen slik at det danner grafitt i stedet for å kombineres med jern til hard sementitt.
Fordi metallet avkjøles sakte inne i en sandform, vokser den grafitten til flak. Flakene gir bruddflaten sin mørkegrå farge og former nesten hver egenskap materialet er verdsatt for. De avbryter metallmatrisen, så strekkstyrke og forlengelse forblir beskjedne, men de absorberer vibrasjoner, sprer varme raskt og bryter spon rent på en dreiebenk. For maskinbaser, hus, bremsetromler og pumpekropper er denne avveiningen akkurat det designere ønsker.
Trinn én: Bygg Charge Mix
Hver varme begynner som en oppskrift. En typisk ladning blander tre strømmer:
- Råjern, som gir en konsistent karbon- og silisiumbase.
- Støperiretur som løpere, stigerør og kasserte støpegods, omsmeltet internt for å gjenvinne materiale og stabilisere kostnadene.
- Stålskrap, tilsatt for å fortynne karbon og balansere den totale sammensetningen.
- Ferrolegeringer og forgasser, inkludert ferrosilisium, ferromangan og grafitt, for finjustering før tapping.
Renslighet betyr mer enn de fleste forventer. Skrapbærende olje, maling eller skjærevæske introduserer hydrogen og svovel i smelten, og disse elementene viser seg senere som porøsitet eller som grafitt som nekter å danne seg ordentlig. Sortering av ladningen nøye på gården sparer trøbbel ved ovnen.
Trinn to: Smelting i en kuppel eller en induksjonsovn
Kuppel som smelter
Den tradisjonelle ruten brenner koks i en vertikal sjaktovn, med kalkstein tilsatt som fluss for å frakte aske og svovel inn i slaggen. Det smelter kontinuerlig og billig ved høyt volum, men kjemien driver mer, og jernet tar opp svovel som må utlignes senere.
Induksjonsovn smelting
De fleste moderne støperier smelter i mellomfrekvente induksjonsovner. Badet omrøres elektromagnetisk, prøver kan tas og korrigeres i løpet av minutter, og batchstørrelser svinger fra noen hundre kilo til flere tonn. Resultatet er tettere karbon- og silisiumkontroll og renere metall, som er grunnen til at induksjonssmelting dominerer arbeid med spesifiserte kvaliteter og tynne veggseksjoner.
Uansett hvilken rute som brukes, er målet ved trykk det samme: fullt smeltet jern overopphetet til omtrent 1450 til 1500 grader Celsius, slik at det kan fylle en form helt før den begynner å fryse.
Trinn tre: Mønstre, former og kjerner
Mens ovnen jobber, forbereder formbutikken hulrommet. Et mønster bærer formen til den ferdige delen pluss en maskineringsgodtgjørelse og et krympetillegg, siden gråjern trekker seg sammen omtrent en prosent ettersom det stivner og avkjøles. Mønsteret er pakket i grønn sand eller i harpiksbundet sand, deretter trukket tilbake, og etterlater et hulrom med delens ytre geometri.
Hule trekk kommer fra kjerner, laget av sand blandet med et bindemiddel som stivner til en form som er sterk nok til å overleve helling og svak nok til å kollapse etterpå. Gate- og riseringssystemet bestemmer hvordan metall kommer inn i hulrommet og hvordan det mater krymping, og det er ofte forskjellen mellom en ren støping og en full av indre hulrom.
Trinn fire: Helling, inokulering og størkning
Jern tappet ved 1.450 til 1.500 grader Celsius helles ved rundt 1.350 til 1.420 grader Celsius. Rett før eller under helling tilsettes en liten mengde ferrosilisium. Dette trinnet, kalt inokulering, er det som garanterer at grafitten dannes som flak i stedet for som hardt, ubearbeidbart hvitt jern. Det måles i brøkdeler av en prosent, og det bestemmer bearbeidbarheten mer enn nesten noe annet i prosessen.
Helletemperatur, skjenketid og formen på bekken betyr noe. Hell for kaldt og metallet feiler; hell for sakte og kalde stenger vises. Når formen er full, får støpegodset stivne og avkjøles i sanden, og ristes deretter ut på en vibrerende rist.
Trinn fem: Fettling, stressavlastning og maskinering
Shakeout er bare halvveis. Porter, stigerør og blitz fjernes, og støpen skyteblåses til en jevn overflate. Der en del har tynne og tykke seksjoner side ved side, bruker vi en kontrollert avspenningssyklus på rundt 550 til 600 grader Celsius slik at støpingen legger seg før den maskineres.
Maskinering er der en god støping viser seg. Vi fortsetter å støpe, etterbehandle og etterbehandle under ett tak, noe som betyr at dimensjonsproblemer fanges opp mens delen fortsatt er på gulvet vårt i stedet for på kundens samlebånd.
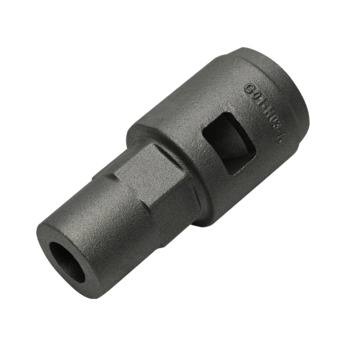
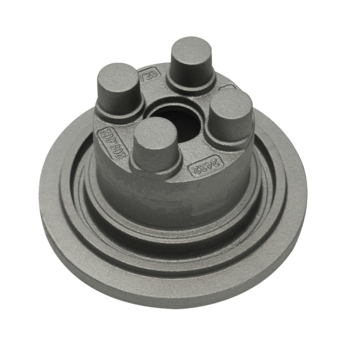
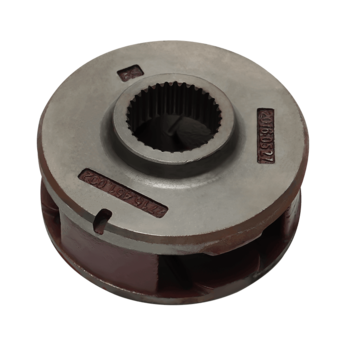
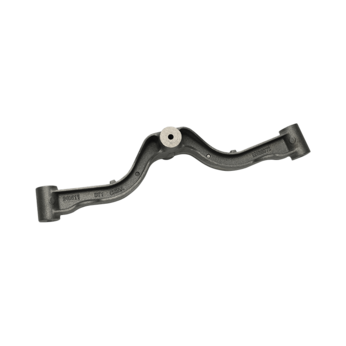
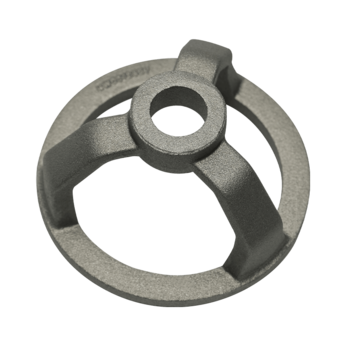
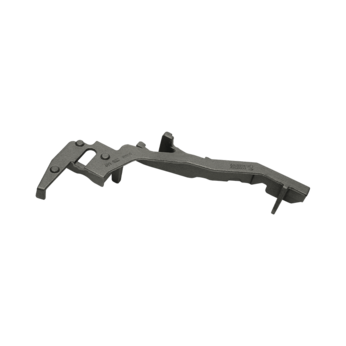
 Støpegods i grått støpejern og applikasjonsbaserte komponenter Utforsk støpegods av grått støpejern for bil-, landbruks-, ventil-, pumpe-, halvleder-, robot- og andre tilbehørsapplikasjoner, med tilpasset produksjon fra tegninger eller prøver. Se produkt →
Kvalitetssjekker som avgjør om en støping sender
Grått jern er tilgivende i tjenesten, men utilgivelig i produksjonen, så kontrollpunkter går rett gjennom prosessen i stedet for å bare sitte på slutten.
| Scene | Sjekk | Hva den fanger |
|---|---|---|
| Før helling | Spektrometeranalyse av smelten | Ikke-sammensatt karbon, silisium eller mangan |
| Under størkning | Termisk analyse og kiletester | Chill, svak inokulering, feil grafittstruktur |
| Etter shakeout | Visuell og dimensjonell inspeksjon | Feilløp, sandinkludering, kjerneforskyvning, tynne vegger |
| Før frakt | Hardhet, mikrostruktur og trykktesting | Harde flekker, grove flakstørrelser, lekkasjer i tette partier |
Gråjern og duktilt jern: Ett ekstra trinn, veldig forskjellig oppførsel
Alt ovenfor produserer flakgrafitt. Duktilt jern følger samme smelte-, støpe- og hellevei, og får deretter en magnesiumbehandling i øsen som gjør grafitten til knuter i stedet for flak. Noduler avbryter ikke matrisen, så metallet får strekkstyrke, forlengelse og slagfasthet samtidig som det beholder mye av dempingen og bearbeidbarheten til gråjern.
Hvis du veier de to materialene for en bestemt komponent, har vi skrevet en oversikt over seigjern kontra støpejern som sammenligner styrke, kostnader og typiske bruksområder side ved side.
Hvor grå støpejernsdeler ender opp
Fordi materialet smelter lett, maskinerer godt og holder seg dimensjonsstabilt under bruk, avslutter gråjernskomponenter hvor som helst stivhet og vibrasjonsdemping betyr mer enn endelig styrke:
- Bilhus, braketter og bremsekomponenter.
- Landbruksmaskindeler utsatt for støv, belastning og vær.
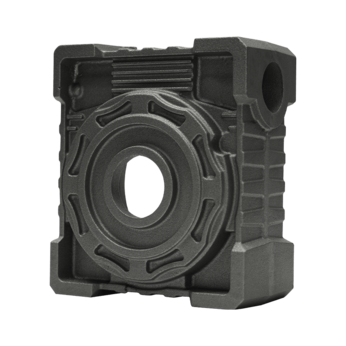
- Reduserings- og girkassehus som må holde seg stille under belastning.
- Ventilhus, panser og beslag for væskekontroll.
- Vannpumpehus, deksler og impellerrelaterte deler.
- Rammer og konstruksjonsdeler for halvleder- og industrirobotutstyr.
Ventilarbeid er et godt eksempel på hvorfor materialet vedvarer. Et ventilhus trenger trykktetthet, gjengeforbindelser som holder dreiemomentet og en overflate som tetter rent etter bearbeiding, og flakgrafittjern leverer alle tre til en pris som støpestål ikke kan matche.
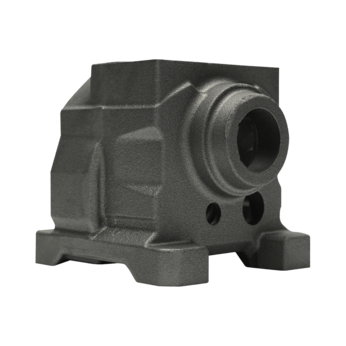
 Grå støpejernsventiltilbehør og komponenter Gjennomgå ventildeler i grått støpejern, inkludert boksdeksler, med OEM/ODM-støtte for brannslokkings-, bil-, landbruks-, kraft-, olje/gass- og vannbehandlingsapplikasjoner. Se produkt →
Der en tegning krever høyere strekkfasthet eller forlengelse, heller vi duktilt støpejern i samme anlegg, slik at et prosjekt kan bevege seg mellom materialer uten å bytte leverandør eller verktøyfilosofi.
Arbeid med et støperi på dine egne tegninger
Mye av det vi produserer er ikke en katalogvare. OEM- og ODM-prosjekter starter vanligvis med en tegning, en målpris og et spørsmål om gjennomførbarhet: er veggtykkelsen støpt, hvor skal skillelinjen sitte, hvor mye maskineringstillegg er realistisk, og stemmer karakteren med applikasjonen. Derfra bygger vi mønsteret, heller en prøve, inspiserer den og bekrefter prosessen før batchproduksjonen starter.
Hvis delen din ikke passer inn i en standardkategori, er det normalt. Tilpassede støpegods er det daglige arbeidet til et støperi, ikke unntaket.
 Annet tilbehør i grått støpejern for industriell bruk Tilpasset tilbehør i grått støpejern for industrielt utstyr, kjøretøy, konstruksjon, rørledninger og brannslokkingssystemer, produsert fra kundetegninger eller prøver. Se produkt →
Å lage grått støpejern er ikke komplisert i prinsippet, men det belønner konsistens: en ren ladning, en kontrollert smelte, en form som fyller slik den er designet for, og en inspeksjonsrutine som fanger opp problemer før de reiser. Hvis du kjøper gråjernskomponenter og ønsker en leverandør som kan snakke gjennom prosessen i stedet for rundt den, gjennomgår vi gjerne tegningene dine og gir deg et rett svar på hva som er praktisk.