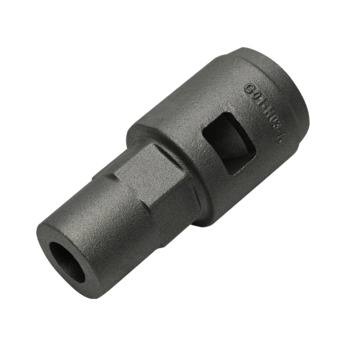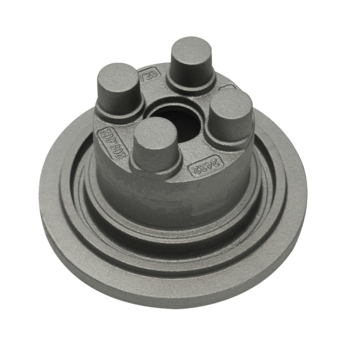


En bremsekaliper som forvrenges ved gjentatte harde stopp, en styreknoke som blir sliten etter år med støt i et hull, en differensialbærer som sprekker under dreiemoment - disse feilene avgjøres vanligvis på støpestadiet, ikke på samlebåndet. For bildeler som er utsatt for sykliske belastninger, støt og vedvarende påkjenninger, er duktilt støpejern standard ingeniørsvar: minimum strekkstyrke fra omtrent 400 til 900 MPa, reell forlengelse og en støpekostnad godt under stålsmiing. Denne artikkelen forklarer hvilke deler som er avhengige av seigjern, hvilke kvaliteter som vanligvis er spesifisert, hvor gråjern fortsatt vinner, og hva kjøpere bør verifisere før de tildeler en støpekontrakt.
Hva gjør duktilt jern forskjellig fra grått støpejern
Duktilt jern, også kalt sfæroidal grafitt eller nodulært støpejern, er laget ved å behandle smeltet jern med magnesium slik at grafitten størkner som avrundede knuter i stedet for skarpe flak. Begge materialene inneholder normalt mer enn 3 prosent karbon, men formen på den grafitten avgjør alt. I grått jern oppfører hvert flak seg som en indre sprekk, så metallet sprekker nesten uten advarsel og viser i hovedsak null forlengelse. I duktilt jern lar knutene metallmatrisen strekke seg og fordele belastning før svikt.
Det praktiske resultatet er en styrkeprofil som gråjern ikke kan matche: minimum strekkfasthet fra 400 til 900 MPa avhengig av karakter, flytegrense mellom ca. 250 og 600 MPa, og forlengelse på 12 prosent eller mer i ferritiske kvaliteter. Standarder som ASTM A536, ISO 1083 og EN 1563 definerer disse karakterene, og bilingeniører skriver vanligvis en av dem direkte på tegningen. For en dypere titt på langsiktig atferd, vår artikkel om hvorvidt bildeler i formbart støpejern motstår slitasje, tretthet og korrosjon dekker disse feilmodusene i detalj.
Hvor duktilt støpejerns bildeler brukes
Bremse- og chassiskomponenter
Bremsecaliperkropper er det klassiske eksemplet: Caliperen må holde klemkraften, trekke på skuldrene av salt og sprut, og overleve termisk sjokk uten sprekker, noe som utelukker flake grafittmaterialer. Styreknoker, hjulnav, kontrollarmer, fjærbraketter og akselhus følger samme logikk, fordi hver av dem tar bøye- og støtbelastninger som ville gjort et grått jernflak til en sprekkstarter. Spesielt i høystressbremseapplikasjoner, seigjerns oppførsel under gjentatte nødstopp er det som holder komponenten stabil der et sprøtt materiale ville bli utmattet.
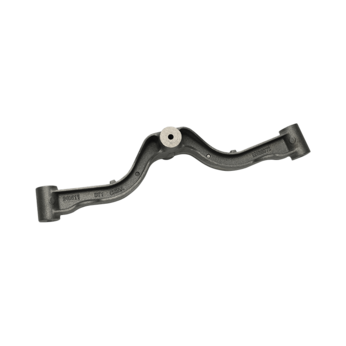
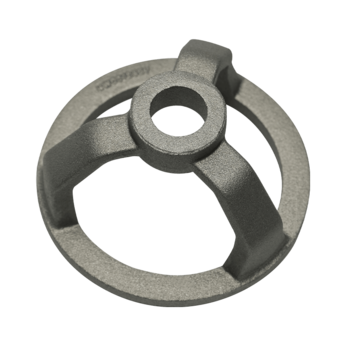
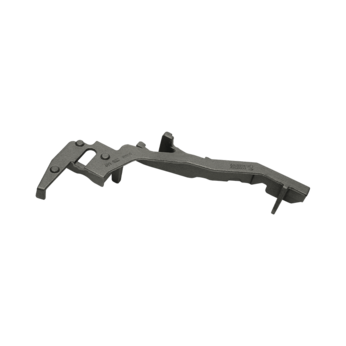
 Duktilt støpejern bilsikkerhetsdeler Duktile jernkalipere, braketter og støttearmer motstår støt og termisk sjokk der flakgrafitt ville sprekke. Dette støperiet lager slike bremse- og fjæringsstøpegods, som er relevante for høyspenningsapplikasjonene som nettopp er omtalt. Se produkt →
Drivlinje og termiske komponenter
Under panseret fungerer perlitisk duktilt jern og austemperert duktilt jern (ADI) som veivakselmateriale, hovedlagerhetter - ofte støpt som en enkelt klynge og separert under bearbeiding - timing tannhjul og svinghjulhus. Eksosmanifolder og turboladerhus krever silisium-molybden duktile kvaliteter som holder strukturen ved vedvarende temperaturer nær 700 °C og over, og det er grunnen til at mange integrerte eksosmanifolder på moderne motorer fortsatt er støpt i jern i stedet for aluminium.
Karakterer velges ved å matche nødvendig styrke, duktilitet og slitasjeoppførsel til hver del. De vanligste valgene ser slik ut:
| Karakter (ASTM A536) | Min. strekkfasthet | Min. flytestyrke | Min. forlengelse | Typiske bildeler |
|---|---|---|---|---|
| 65-45-12 | 450 MPa | 310 MPa | 12 % | Bærearmer, styreknoker, braketter |
| 80-55-06 | 550 MPa | 380 MPa | 6 % | Bremsecalipere, hjulnav, differensialholdere |
| 100-70-03 | 700 MPa | 480 MPa | 3 % | Veivaksler, gir, høystyrke koblinger |
| ADI (ASTM A897) | 900-1600 MPa | 650-1300 MPa | 1–9 % | Herdede tannhjul, veivaksler, kraftig slitasjedeler |
Velge mellom duktilt og grått jern i samme kjøretøy
Ingen av materialet forsvinner fra bilene; det virkelige spørsmålet er hvor hver enkelt tjener sin plass. Grått støpejern beholder gevinsten uansett hvor demping og varmespredning betyr mer enn strekkfasthet: bremserotorer og tromler forblir grå fordi flakgrafitt demper støy og vibrasjoner og leder varme bort fra friksjonsoverflaten, og svinghjul pluss forskjellige hus bruker det der belastningene hovedsakelig er kompressive og enhetskostnadene er følsomme. Duktilt jern tar over så snart en del ser spenning, bøyning eller støt, og valget kommer ofte ned på et enkelt spørsmål: kan denne delen tillates å sprekke under bruk?
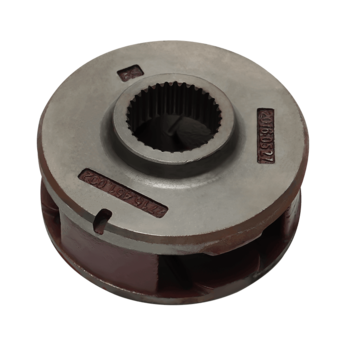
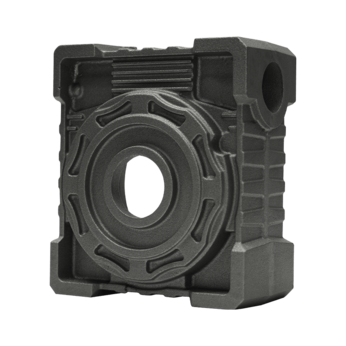
Bremse og motorkomponenter i grått støpejern Gråjerns flakgrafitt demper vibrasjoner og leder varme, og holder den standarden for rotorer, tromler og hus. Dette støperiet leverer slike støpegods der dempning og kostnad oppveier strekkfasthet. Se produkt → En praktisk regel for kjøpere: hvis brudd ville strande et kjøretøy eller skape et sikkerhetsansvar, spesifiser duktilt jern; hvis delen hovedsakelig trenger å lede varme, absorbere vibrasjoner eller motstå glideslitasje under kompresjon, gjør gråjern vanligvis jobben til lavere pris.
Hva kjøpere bør verifisere før de tildeler en støpekontrakt
Konklusjon først: prosesskontroll ved støperiet - ikke tilbudet - avgjør om duktiljernsdeler kommer i orden. Fordi materialet krever magnesiumbehandling og nøye størkningshåndtering, konsentreres kvalitetsrisikoen seg på en håndfull områder som er enkle å revidere:
- Nodularitet og matrise: be om metallografiske rapporter i henhold til ASTM A247 som viser minst 85 til 90 prosent nodularitet, pluss en matrisesjekk som bekrefter den ferritiske eller perlittiske strukturen tegningen din krever.
- Kjemi og teststenger: hver varme skal sendes med et spektrometersertifikat og strekkresultater fra teststenger som helles med den varmen, ikke fra et gammelt datablad.
- Defektkontroll: krympeporøsitet i tunge seksjoner og karbidkjøling i vegger som er tynnere enn ca. 5 mm er de to klassiske duktiljernsdefektene; sikkerhetsdeler rettferdiggjør røntgen-, ultralyd- eller magnetisk partikkelinspeksjon.
- Varmebehandling internt: gjødslingsgløding for forlengelse, normalisering eller herding-og-temperering for styrke, og ADI-behandling endrer alle sluttegenskapene, slik at et støperi som outsourcer varmebehandling legger til ledetid og sporbarhetsrisiko.
- Dimensjonsevne: Sandstøpegods har vanligvis ISO 8062-toleranser rundt CT11 til CT13 som støpt, så maskinerte monteringsflater bør angis til pluss eller minus 0,02 til 0,05 mm med CMM-inspeksjonsrapporter.
- Sporbarhet: varmetall må forbli lesbare fra testlinjen til sluttemballasjen, ideelt støttet av PPAP-lignende dokumentasjon for OEM-programmer.
Kommersielt er de viktigste risikoene kjente. Et tilbud langt under konkurrenter skjuler ofte outsourcet varmebehandling eller hoppet over inspeksjon. Verktøy for OEM-mønstre er en reell forhåndskostnad som bør noteres transparent i stedet for å begraves i stykkpris. Og å kvalifisere en annen kilde senere er dyrt, så å bekrefte prosessdisiplin koster nå mindre enn å kvalifisere en leverandør etter en feil i felten.
Arbeide med et støperi som støper begge materialene
Innkjøp av duktile og gråjernsdeler fra én leverandør forenkler verktøybeslutninger, kvalitetsrevisjoner og logistikk. Yancheng Longwan Machinery Co., Ltd., grunnlagt i 2006 i Yancheng, Jiangsu-provinsen, produserer dedikerte bilkomponentfamilier i både duktilt og grått støpejern og aksepterer ODM- og OEM-ordrer produsert fra kundetegninger. Den samme duktile kapasiteten støtter ventil-, pumpe-, reduksjons-, landbruksmaskineri-, industrirobot- og halvlederutstyrkunder, noe som er et nyttig bevis på at leverandøren kan holde toleranser på tvers av bransjer med svært forskjellige kvalitetsforventninger.
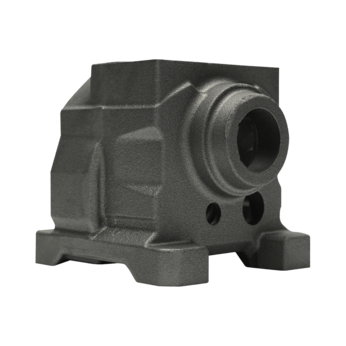
Produsent av duktilt og gråjernstøpegods Yancheng Longwan Machinery produserer duktile og gråjern bildeler fra kundetegninger med ODM og OEM-støtte. Å hente begge karakterene fra én revidert leverandør forenkler verktøy, kvalitetskontroll og logistikk. Se produkt → Bunnlinjen
Spesifiser duktilt støpejern uansett hvor en bildel utsettes for sykliske belastninger, støt eller sikkerhetsansvar – kalipere, knoker, nav, veivaksler og differensialbærere – og behold gråjern for rotorer, tromler og dempingskritiske hus der det virkelig er det beste materialet. Velg deretter et støperi med kontrollerbar prosesskontroll: nodularitetsrapporter, teststenger per varme, intern varmebehandling og ærlige toleransetilbud. Kjøpere som sjekker disse fire tingene før den første innkjøpsordren trenger sjelden å se etter sprukket støpegods.